
 ronnie@sinocoalchem.com
 15733787306
公司动态
双酚芴反应体系优化研究
发表时间:2026-10-13
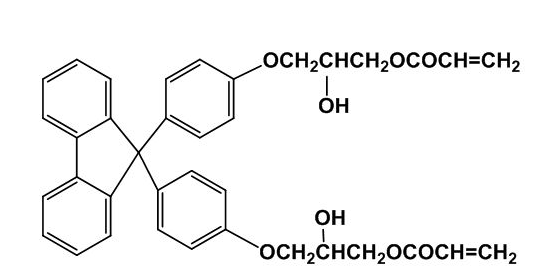
双酚芴具有刚性芳香结构和较高的结构设计价值,可作为多种高分子材料和精细化学品合成中的重要结构单元。在双酚芴相关产品开发过程中,反应体系的合理设计会直接影响反应转化、产物组成、纯化难度以及后续加工性能。
因此,围绕反应物配比、溶剂体系、催化条件、温度控制、反应时间和后处理工艺开展系统优化,对于提高反应过程稳定性具有重要意义。
原料配比优化
反应物之间的比例是双酚芴反应体系优化的重要因素。不同反应路线对原料摩尔比的要求存在明显差异,需要结合目标产物结构和反应机理进行调整。
如果某一反应物比例过高,可能增加后续分离和纯化负担;比例不足则可能导致另一种原料残留。因此,需要通过实验设计寻找较为合适的配比范围。
溶剂体系优化
溶剂不仅影响反应物的溶解状态,还会影响反应体系的传质、传热以及产物析出行为。
对于双酚芴相关反应,可以根据原料性质选择适宜的有机溶剂、混合溶剂或其他反应介质,并重点考察溶解度、沸点、化学稳定性以及后处理难度。
在实际优化过程中,还需要考虑溶剂回收和重复利用问题,使实验室体系能够逐步向规模化生产条件过渡。
催化体系优化
对于需要催化剂参与的双酚芴反应,催化剂种类和添加比例会对反应速率及产物组成产生影响。
优化过程中可以比较不同催化体系的反应活性,同时关注催化剂对副反应、产物纯度以及后处理过程的影响。
催化剂并非添加量越高越好,需要在反应效率、选择性和生产成本之间寻找合理平衡。
反应温度控制
温度是影响双酚芴反应过程的重要工艺参数。温度变化可能改变反应速率、原料溶解状态以及副反应发生情况。
在优化过程中,可以通过分阶段升温、恒温反应以及缓慢降温等方式研究不同温度程序对反应过程的影响。
对于放大生产,还需要特别关注设备不同位置的温度差异,避免局部温度变化造成批次之间的产品差异。
反应时间优化
反应时间需要根据原料转化情况和产物生成规律进行确定。
反应时间过短,可能存在原料转化不足的问题;反应时间过长,则可能增加能耗并提高副反应风险。因此,可以通过不同时间点取样分析,建立反应进程变化规律。
结合过程检测结果确定合理终点,有助于提高生产效率和批次稳定性。
浓度与固液比优化
反应体系浓度会影响分子之间的接触以及体系黏度,同时也会影响传热和传质过程。
浓度过高可能导致体系黏度增加、搅拌困难或局部传质不足;浓度过低则可能增加溶剂用量和后处理成本。
因此,需要结合反应设备、搅拌能力和后续分离工艺,对体系浓度进行综合优化。
搅拌与传质优化
双酚芴相关反应如果存在固体原料、悬浮物或高黏度体系,搅拌状态会直接影响反应均匀性。
通过调整搅拌速度、搅拌桨形式以及加料方式,可以改善反应体系内部的物料分布。
在放大过程中,还需要关注实验室搅拌条件与生产设备之间的差异,不能简单按照转速比例进行放大,而应综合考虑功率、流场和传质状态。
加料方式优化
不同原料的加入顺序也可能影响双酚芴反应体系的稳定性。
对于反应速度较快或对局部浓度比较敏感的体系,可以采用分批加入、滴加或预混合等方式,使反应物逐渐进入反应体系。
合理的加料程序能够减少局部浓度过高造成的反应波动,并改善批次重复性。
反应气氛控制
部分双酚芴相关反应可能受到空气、水分或其他环境因素影响,因此需要根据具体反应路线选择适宜的反应气氛。
在需要控制水分或氧气含量的体系中,可以通过设备密封、气体置换和原料预处理等方式保持反应环境稳定。
同时,应建立相应的过程监测方法,对反应环境进行持续控制。
水分控制研究
水分是部分有机反应体系中的重要影响因素。原料、溶剂和设备中残留的水分都可能改变反应过程。
因此,可以分别检测原料和溶剂的水分状态,并研究不同水分水平对反应转化和产物质量的影响。
通过建立原料预处理和储存管理制度,可以减少因水分波动造成的批次差异。
副反应控制
双酚芴反应体系优化不能只关注目标反应,还需要分析可能产生的副产物。
通过对不同温度、催化剂用量、反应时间和原料比例下的产物进行分析,可以确定主要副反应的形成条件。
在此基础上,可以通过降低局部高浓度、优化温度程序和控制反应终点等方法减少副反应。
反应终点判断
建立准确的反应终点判断方法,是提高双酚芴生产稳定性的重要环节。
可以结合色谱分析、光谱分析或其他适宜的过程检测方法,对原料消耗和目标产物生成情况进行跟踪。
相比单纯按照固定反应时间结束反应,根据实际检测结果判断终点通常更有利于适应原料批次差异和设备条件变化。
后处理工艺优化
反应完成后,产物还需要经过过滤、萃取、洗涤、浓缩、结晶或其他分离步骤。后处理条件同样会影响最终产品质量。
在优化过程中,应尽量减少不必要的操作步骤,同时提高目标产物回收率和杂质去除效率。
如果采用结晶方式进行纯化,还需要重点研究溶剂组成、降温速度、搅拌状态以及晶体生长条件。
结晶与纯化优化
对于需要获得较高纯度双酚芴产品的体系,结晶过程是工艺优化的重要环节。
通过控制过饱和度、冷却速度和晶体停留时间,可以研究晶体粒径、形貌以及纯度之间的关系。
合理的结晶工艺不仅能够提高产品质量,还可以改善过滤、洗涤和干燥过程。
分析检测技术应用
反应体系优化需要建立与工艺相匹配的分析检测体系。通过对原料、中间产物和最终产物进行分析,可以获得完整的反应过程信息。
检测内容可以围绕原料残留、目标产物含量、杂质组成以及水分等指标展开。
将实验数据与反应条件建立关联,可以进一步确定影响产品质量的关键工艺参数。
实验室到生产的放大研究
实验室阶段获得的最佳条件并不一定能够直接用于生产。随着反应规模扩大,传热、传质、搅拌以及加料方式都会发生变化。
因此,双酚芴反应体系放大时,应采用分阶段验证方式,从小试逐步进入中试,再进一步验证生产条件。
放大过程中需要重点记录温度变化、搅拌状态、加料时间以及反应终点等关键参数。
绿色反应体系优化
在满足产品质量要求的基础上,双酚芴反应体系还可以向绿色化方向优化。
研究重点可以包括降低溶剂消耗、提高原料利用率、减少副产物生成以及优化溶剂回收等。
同时,通过缩短反应时间和降低不必要的能耗,可以进一步提高整体工艺效率。
数字化过程控制
随着化工生产自动化水平提高,双酚芴反应过程可以逐步引入数字化控制方式。
通过在线记录温度、压力、搅拌和加料等过程数据,可以建立更加完整的批次数据库。
进一步结合历史生产数据,可以分析不同工艺参数对产品质量的影响,为工艺持续优化提供数据基础。
反应体系优化的发展方向
未来双酚芴反应体系优化将更加重视反应选择性、过程稳定性和规模化适应性。
通过实验设计方法、过程分析技术以及数字化生产管理,可以从单一参数优化逐渐转向整个反应体系的协同优化。
同时,结合新型催化体系、连续化反应技术以及更加高效的分离纯化方法,有望进一步提升双酚芴相关产品的生产效率和工艺稳定性。
结语
双酚芴反应体系优化是一项涉及化学反应、设备工程、分析检测和后处理工艺的综合性研究工作。通过系统优化原料配比、溶剂、催化剂、温度、时间、搅拌和加料方式,可以逐步建立更加稳定的反应条件。
未来,通过实验室研究、中试放大和生产数据积累相结合,可以进一步完善双酚芴反应工艺体系,为相关高性能材料和精细化学品的规模化开发提供工艺基础。